Trwałość zgrzeiny nie zależy od samego impulsu prądu: równie istotne są docisk elektrod, czas procesu, stan powierzchni oraz właściwości i grubość łączonych elementów. Zbyt słabe lub zbyt intensywne nagrzanie może prowadzić odpowiednio do niedostatecznego zespolenia albo przepalenia, dlatego jakość połączenia wynika z dopasowania kilku parametrów, a nie z jednej nastawy.
Jak działa zgrzewanie punktowe i co decyduje o trwałości zgrzeiny
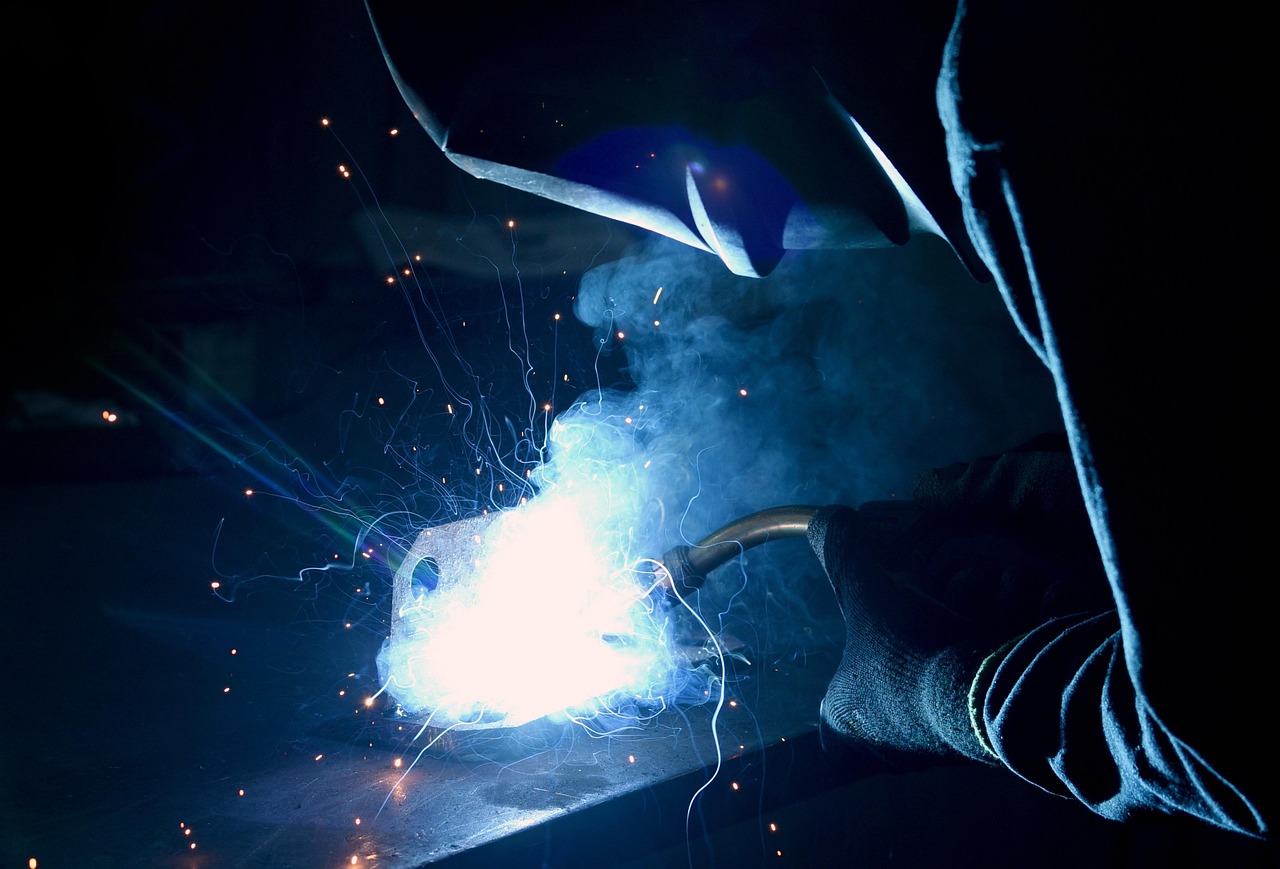
Zgrzewanie punktowe łączy elementy metalowe bez dodatkowego materiału spajającego. Łączone warstwy umieszcza się między elektrodami, które jednocześnie wywierają docisk i przewodzą prąd. Przepływ energii elektrycznej powoduje miejscowe nagrzanie obszaru styku, gdzie opór elektryczny sprzyja koncentracji ciepła. W efekcie powstaje jądro zgrzeiny, czyli strefa zespolenia materiału.
Proces przebiega etapowo. Najpierw elektrody dociskają elementy, aby zapewnić ich kontakt. Następnie impuls prądu podgrzewa metal aż do utworzenia jądra zgrzeiny. Po wyłączeniu prądu docisk pozostaje utrzymany, a rozgrzany materiał stygnie i twardnieje. W ten sposób powstaje trwałe połączenie w określonym punkcie. Kolejne punkty tworzą połączenie na większej powierzchni, dlatego metoda ta służy do łączenia zachodzących na siebie warstw metalu.
O trwałości zgrzeiny decyduje współdziałanie prądu i docisku elektrod. Prąd doprowadza do zespolenia warstw, a docisk stabilizuje łączone elementy podczas nagrzewania i pomaga utrzymać jądro zgrzeiny w czasie stygnięcia. Znaczenie ma również powtarzalność cyklu, ponieważ podobne warunki w kolejnych punktach sprzyjają jednolitemu połączeniu.
W odróżnieniu od metod wykorzystujących spoiwo zgrzewanie punktowe tworzy połączenie bezpośrednio z łączonych metali. Jego podstawą są więc właściwy kontakt elektrod, przepływ prądu, docisk oraz stygnięcie materiału po wyłączeniu prądu.
Kluczowe parametry procesu: natężenie prądu, czas impulsu, docisk i stan elektrod
Stabilność zgrzeiny zależy od współdziałania kilku parametrów, a nie od pojedynczego ustawienia. Natężenie prądu i czas impulsu określają ilość energii doprowadzonej do miejsca łączenia. Korekty tych ustawień należy oceniać razem z dociskiem oraz stanem elektrod.
Siła docisku wpływa na przyleganie warstw i warunki przepływu prądu. Średnica robocza elektrody zmienia obszar przekazywania nacisku i przewodzenia prądu, a tym samym wpływa na zgrzeinę. Elektrody odpowiadają zarówno za docisk, jak i przewodzenie prądu, dlatego ich zużycie może powodować zmienność warunków procesu i jakości kolejnych punktów.
- Natężenie prądu należy analizować wraz z czasem impulsu, ponieważ oba parametry określają ilość doprowadzonej energii.
- Czas impulsu może oznaczać pojedynczy lub wielokrotny przebieg prądu, zależnie od wymagań procesu.
- Siła docisku wpływa na stabilność kontaktu elektrod z łączonymi elementami i warunki przepływu prądu.
- Średnica elektrody wpływa na obszar koncentracji nacisku i prądu w miejscu zgrzewania.
- Stan elektrod wymaga kontroli, ponieważ ich zużycie może zmieniać warunki docisku i przewodzenia, powodując różnice w jakości kolejnych punktów.
Ustawienia nie są uniwersalne. Rodzaj materiału wpływa na dobór natężenia, czasu impulsu i siły docisku, a parametry uwzględniają również grubość oraz geometrię łączonych elementów. Można stosować przebieg „sztywny”, z większym natężeniem, większym dociskiem i krótszym impulsem, albo „miękki”, z niższym natężeniem, mniejszą siłą i dłuższym czasem. Każdy wariant wymaga oceny w konkretnym zastosowaniu.
Wpływ rodzaju materiału, grubości blach i przygotowania powierzchni
Strefa wpływu ciepła, odkształcenia i typowe wady zgrzein
W zgrzewaniu punktowym ciepło koncentruje się w niewielkim obszarze wokół miejsca styku łączonych elementów. Ograniczona strefa wpływu ciepła pomaga zachować właściwości wymiarowe pozostałej części konstrukcji i może minimalizować odkształcenia blach. W porównaniu ze spawaniem ciągłym do całej konstrukcji trafia mniej ciepła, dlatego ryzyko rozległych deformacji termicznych jest mniejsze.
Ograniczona strefa nagrzania nie eliminuje jednak problemów. Przy niewłaściwych warunkach procesu mogą pojawić się widoczne ślady oraz uszkodzenia osłabiające połączenie. Typowe objawy to:
- odkształcenia blach – miejscowe wgniecenia, zmiana geometrii lub naprężenia termiczne;
- przepalenie – uszkodzenie materiału wskazujące na zbyt intensywne oddziaływanie cieplne;
- niedogrzanie – zgrzeina może nie uzyskać odpowiedniego zespolenia warstw;
- niedostateczne zespolenie – połączenie ma ograniczoną trwałość mimo pozornie prawidłowego punktu;
- pęknięcia zgrzein – mogą ujawnić się w obszarze punktu lub w jego bezpośrednim sąsiedztwie;
- widoczne punkty zgrzewu – ślady po elektrodach mogą wymagać późniejszej obróbki wykończeniowej.
Sam wygląd punktu nie zawsze pozwala ocenić rzeczywistą jakość połączenia. Ślady powierzchniowe mogą być akceptowalne w elementach technicznych, ale w detalach eksponowanych stają się wadą estetyczną. Dotyczy to również połączeń wykonywanych z użyciem elementów takich jak kołki do zgrzewania, gdzie znaczenie ma nie tylko trwałość zespolenia, lecz także zachowanie geometrii przylegających blach. Konkretnej wady nie należy przypisywać jednemu czynnikowi bez uwzględnienia całych warunków wykonania zgrzeiny.
Kontrola jakości i powtarzalność zgrzewania punktowego
Powtarzalność zgrzewania punktowego wymaga kontroli zarówno gotowych połączeń, jak i przebiegu kolejnych cykli. Monitorowanie natężenia prądu, czasu impulsu i siły docisku ułatwia wykrywanie odchyleń podczas produkcji. Monitoring jakości w czasie rzeczywistym może rejestrować te parametry i sygnalizować wartości odbiegające od przyjętych ustawień.
Osobnego nadzoru wymagają elektrody. Ich stopniowe zużycie zmienia średnicę i warunki przepływu prądu, co może pogarszać stabilność kolejnych punktów. Kontrola powinna obejmować regularną ocenę wymiarów i stanu końcówek oraz ich czyszczenie lub wymianę, gdy nie zapewniają już powtarzalnych warunków pracy.
- parametry cyklu – rejestrowanie natężenia prądu, czasu impulsu i siły docisku ułatwia wykrycie odchyleń podczas produkcji;
- stan elektrod – pomiary wymiarów, kontrola powierzchni oraz planowa konserwacja ograniczają wpływ zużycia na kolejne zgrzeiny;
- czystość powierzchni – kontrola przygotowania elementów pomaga utrzymać porównywalne warunki styku;
- powtarzalność cykli – automatyzacja ogranicza różnice między operacjami i ułatwia utrzymanie stałej sekwencji pracy;
- analiza danych – porównywanie zapisów z kolejnych cykli ułatwia wykrycie powtarzających się odchyleń i zaplanowanie działań serwisowych.
Monitoring nie zastępuje oceny wykonanych połączeń, ale uzupełnia ją o informacje o przebiegu procesu i zmianach pojawiających się w kolejnych cyklach.
Dobór zgrzewarki do geometrii detalu i wymagań procesu
Dobór zgrzewarki punktowej zaczyna się od oceny geometrii detalu i dostępu elektrod do łączonych powierzchni. Elektrody powinny móc stabilnie dosunąć się do elementu z obu stron. Zamknięty profil, głębokie przetłoczenia lub wąska strefa dostępu mogą ograniczać zastosowanie standardowych ramion. Znaczenie ma także ich profil: krótsze i sztywniejsze ramiona sprawdzają się przy łatwo dostępnych punktach, a odpowiednio ukształtowane lub wydłużone ułatwiają sięganie w głąb detalu.
Przy lokalnych naprawach karoserii oraz łączeniu cienkich blach w trudno dostępnych miejscach stosuje się ręczne zgrzewarki punktowe. Przy wyborze takiego urządzenia znaczenie mają ergonomia, masa, dostęp elektrod i widoczność obszaru pracy. Trzeba również sprawdzić napięcie zasilania: rozwiązania 230 V mogą odpowiadać pracy mobilnej, natomiast 400 V rozpatruje się w warunkach warsztatowych, zgodnie z wymaganiami konkretnego urządzenia.
| Rodzaj rozwiązania | Kiedy je rozpatrzyć | Najważniejsze kryteria |
|---|---|---|
| Ręczne | Lokalne naprawy i zmienna geometria elementów | Masa, ergonomia, profil i długość ramion, dostęp elektrod |
| Stacjonarne | Powtarzalne operacje przy detalach ustawianych na stanowisku | Zakres roboczy, siła docisku, stabilność konstrukcji |
| Automatyczne | Produkcja seryjna z określoną sekwencją punktów | Regulacja czasu impulsu, powtarzalność cyklu, organizacja podawania detali |
| Zrobotyzowane | Duża liczba powtarzalnych operacji i rozbudowane stanowisko | Przestrzeń robocza, dostęp do punktów, integracja urządzeń |
Niezależnie od wybranego wariantu urządzenie powinno umożliwiać regulację czasu impulsu i ustawienie siły docisku. Trzeba także ocenić jakość oraz stan elektrod, ponieważ ich zużycie zmienia warunki wykonywania kolejnych punktów. Poza maksymalnym zasięgiem ramion istotne jest utrzymanie elektrod prostopadle do powierzchni przez operatora albo system automatyczny. Jeśli geometria detalu tego wymaga, przy wyborze należy uwzględnić również kompatybilność z elementami dodatkowymi, takimi jak kołki do zgrzewania.